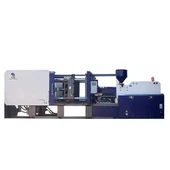
Įpurškimo liejimo mašina yra pagrindinė liejimo įranga, kuri naudoja plastikines liejimo formas įvairių formų plastikiniams gaminiams gaminti iš termoplastiko arba termoreaktingo plastiko. Jis šildo plastiką ir daro jį aukštu slėgiu, kad jis išstumtų ir užpildytų formos ertmę.
Įpurškimo liejimo mašinos operacinės sistemos valdymas daugiausia pasiekiamas šiais būdais:
1. Tradicinis valdymo metodas: tradicinėse liejimo mašinose paprastai naudojamas paprastas atvirojo ciklo valdymas, tai yra, jos valdomos pagal iš anksto nustatytas vertes. Įrangos gamybos proceso metu tokios parametrų reikšmės kaip suspaudimo jėga, ciklo laikas, temperatūra ir kt. yra iš anksto nustatomos ir palaikomos mašinos gamybos proceso metu.
Pavyzdžiui, pelėsių temperatūra gali būti palaikoma kontroliuojant šildymo skysčio temperatūrą, o plastifikavimo temperatūra gali būti palaikoma valdant išorinio šildymo įrenginio galią. Šis valdymo metodas yra paprastos struktūros, tačiau prastas atsparumas trukdžiams ir santykinai žema valdymo temperatūra.
2. Šiuolaikinis valdymo metodas: Šiuo metu daugiau liejimo mašinų naudoja uždarojo ciklo valdymą, tai yra, jos valdomos pagal internetinės matavimo vertės ir nustatytos vertės nuokrypį. Uždarojo ciklo valdymo sistema naudoja neigiamą grįžtamojo ryšio kilpą, turinčią stiprią apsaugą nuo trukdžių. Kai įpurškimo greitis, įpurškimo slėgis, ertmės temperatūra, ertmės slėgis, lydymosi temperatūra ir alyvos slėgis skiriasi dėl trukdžių gamybos proceso metu, mašina automatiškai ištaiso trukdžius per valdymo sistemą. Šis valdymo metodas pasižymi dideliu atsparumu trukdžiams ir aukštu valdymo tikslumu.
3. Valdymo elementai: Įpurškimo mašinos roboto valdymo sistemos valdomi elementai apima veikimo seką, atvykimo vietą, veiksmo laiką, judėjimo greitį, pagreitį ir lėtėjimą ir kt. Įpurškimo mašinos roboto valdymo sistemą galima planuoti ir valdyti skaitmenine seka. pagal veiksmo poreikius.
Pirmiausia jis turi sudaryti saugojimo programą, o tada valdyti robotą, kad jis atliktų operacijas pagal nurodytą programą. Yra du programos saugojimo būdai: atskira saugykla ir centralizuota saugykla.
Atskiras saugojimas skirtas įvairių valdymo elementų informacijai saugoti dviejuose ar daugiau saugojimo įrenginių, pvz., sekos informacija saugoma skląsčio plokštėje, kumštelio būgne ir perforuotame dirže, o padėties informacija saugoma laiko relėje, fiksuotas greitis. atbulinės eigos būgnas ir kt.;
Centralizuota saugykla skirta saugoti visą informaciją apie įvairius valdymo elementus, tokius kaip magnetinė juosta, magnetinis būgnas ir kt. Šis metodas naudojamas tais atvejais, kai reikia vienu metu valdyti seką, padėtį, laiką, greitį ir pan. laiko.
Įpurškimo liejimo mašinos valdymo sistemos veikimas daugiausia priklauso nuo proceso valdymo algoritmo, kuris yra pagrindinė ir pagrindinė visos valdymo sistemos dalis.
Kaip valdyti sistemą, kai veikia liejimo mašina?
Aug 22, 2024
Palik žinutę
Tau taip pat gali patikti